
Sin complicaciones. Simplemente rendimiento.
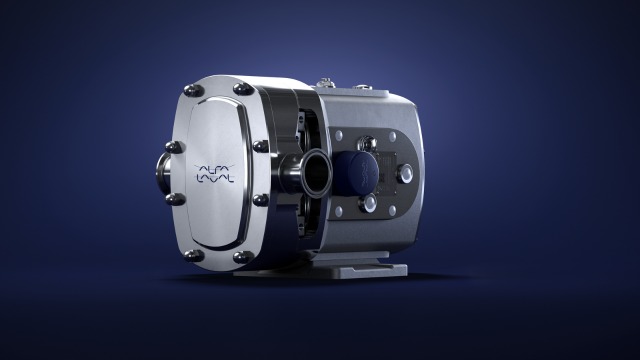
La nueva gama de bombas MaxiLobe® de Alfa Laval ofrece una fiabilidad operativa y un rendimiento excepcionales en aplicaciones higiénicas, farmacéuticas y biotecnológicas. Como parte de la gama líder en el mercado de bombas de lóbulos rotativos de Alfa Laval, la gama MaxiLobe se basa en décadas de rendimiento contrastado y experiencia en el sector. Incorpora innovaciones que potencian el rendimiento y la flexibilidad operativa, al tiempo que garantizan la calidad del producto y un mantenimiento sencillo.
Una amplia gama de modelos, capacidad para altas presiones y múltiples opciones de configuración, junto con un diseño de alta eficiencia, facilitan la selección de la bomba perfecta, reduciendo tanto los costes de inversión como los riesgos del proyecto.
Optimización de las inversiones
Reduzca los costes de inversión, maximice la flexibilidad de los procesos y optimice el diseño del sistema con Alfa Laval MaxiLobe y MaxiLobe UltraPure. La elevada eficiencia volumétrica y un amplio rango de rendimiento suelen permitir el uso de una bomba más pequeña y rentable, al tiempo que garantizan tanto la capacidad de producción como la calidad del producto. Una amplia gama, configuraciones flexibles y la intercambiabilidad de puerto a puerto con modelos anteriores de Alfa Laval simplifican la selección y la sustitución de las bombas.
Operación rentable
Aumente la rentabilidad y la calidad del producto con Alfa Laval MaxiLobe y MaxiLobe UltraPure. La alta eficiencia volumétrica permite velocidades de funcionamiento más bajas, lo que garantiza un manejo cuidadoso del producto, un mayor rendimiento y un bajo consumo energético. La excelente facilidad de limpieza y un diseño robusto minimizan el tiempo de inactividad, aumentan la eficiencia de la producción y mejoran la calidad del producto.
Mayor garantía
Proteja la integridad del producto y minimice los riesgos de contaminación cruzada con las bombas Alfa Laval MaxiLobe y MaxiLobe UltraPure. Basadas en la probada tecnología de lóbulos rotativos de Alfa Laval, estas bombas se someten a pruebas exhaustivas en fábrica y están diseñadas para aplicaciones higiénicas y farmacéuticas, ofreciendo un excelente rendimiento higiénico y una fiabilidad operativa excepcional. MaxiLobe cuenta con las certificaciones EHEDG y 3-A y cumple con la normativa de la FDA. MaxiLobe UltraPure cumple con las principales normas, directrices y regulaciones de la industria farmacéutica, y se suministra con el completo paquete de documentación Q-doc de Alfa Laval, lo que facilita una validación optimizada.
Mantenimiento más sencillo
Simplifica el mantenimiento y maximiza el tiempo de actividad con las bombas MaxiLobe y MaxiLobe UltraPure de Alfa Laval. Una junta de carga frontal, piezas de recambio totalmente intercambiables y holguras de la bomba fáciles de ajustar simplifican enormemente el mantenimiento. En muchos casos, la bomba puede someterse a mantenimiento sin necesidad de retirarla de la línea de proceso, lo que minimiza el tiempo de inactividad y la complejidad del mantenimiento. El sistema opcional de monitorización de estado Clariot mejora aún más la fiabilidad y permite optimizar los intervalos de mantenimiento.
MaxiLobe
La bomba de lóbulos rotativos Alfa Laval MaxiLobe es la opción ideal para una amplia gama de aplicaciones higiénicas en sectores como el de la alimentación y las bebidas, el lácteo y el de los productos para el hogar y el cuidado personal.
MaxiLobe UltraPure
La MaxiLobe UltraPure de Alfa Laval está diseñada a medida para exigentes aplicaciones biofarmacéuticas, ofreciendo un rendimiento higiénico excepcional y un manejo cuidadoso del producto.
Maximizar la flexibilidad en la producción de alimentos y bebidas
Descubre cómo las bombas MaxiLobe maximizan la flexibilidad en la producción moderna de alimentos y bebidas. Su excepcional eficiencia volumétrica permite que una misma bomba maneje fluidos con viscosidades muy diferentes, lo que hace que los cambios frecuentes de producto sean sencillos y eficientes.
Garantizar la calidad en la producción láctea
Descubre cómo las bombas MaxiLobe garantizan una concentración uniforme de sólidos en suspensión, como los gránulos de cuajada de queso, lo que contribuye a una calidad constante del producto en la producción láctea. Su diseño compacto permite a las bombas MaxiLobe manejar una amplia gama de fluidos viscosos a altos caudales.
Eficiencia en la producción de productos para el hogar y el cuidado personal
Descubra cómo las bombas MaxiLobe aumentan la productividad en la producción de productos para el hogar y el cuidado personal. El manejo eficiente de fluidos con viscosidades muy variables, combinado con una limpieza rápida entre lotes, permite ciclos de producción rápidos y el máximo aprovechamiento de la mezcladora principal.
Hecha a medida para la producción biofarmacéutica
Descubre cómo las bombas MaxiLobe UltraPure ayudan a aumentar el rendimiento en la producción biofarmacéutica. Diseñadas a medida para el manejo cuidadoso de cultivos celulares sensibles, favorecen una alta productividad, una validación sencilla y una producción segura.